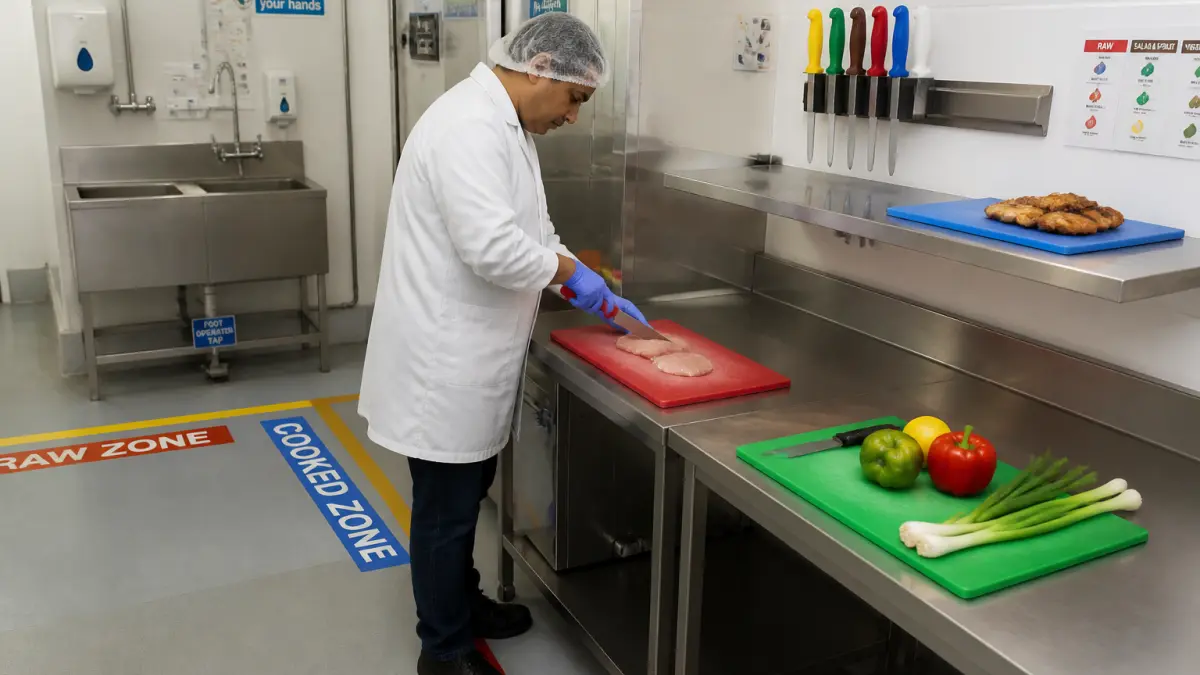
La première barrière contre la contamination croisée ne se trouve ni dans un produit chimique ni dans un filtre. Elle se joue dès la conception de l'espace de travail. Quand les flux de matières premières, de produits finis et de déchets se croisent, le risque de transfert de micro-organismes ou d'allergènes grimpe mécaniquement. Dans un atelier alimentaire, séparer physiquement les zones de réception, de préparation, de cuisson et de conditionnement reste la mesure la plus efficace. Cela signifie par exemple qu'un opérateur qui manipule des légumes terreux ne traverse pas la zone où sont emballés des produits prêts à consommer. Les chariots élévateurs, les bacs de transport et même le personnel doivent suivre des circuits dédiés. Une cloison, un sas ou un simple marquage au sol peut suffire, mais à condition que chaque équipe comprenne pourquoi elle ne doit pas franchir cette limite.
Choisir des ustensiles et des surfaces par type de produit
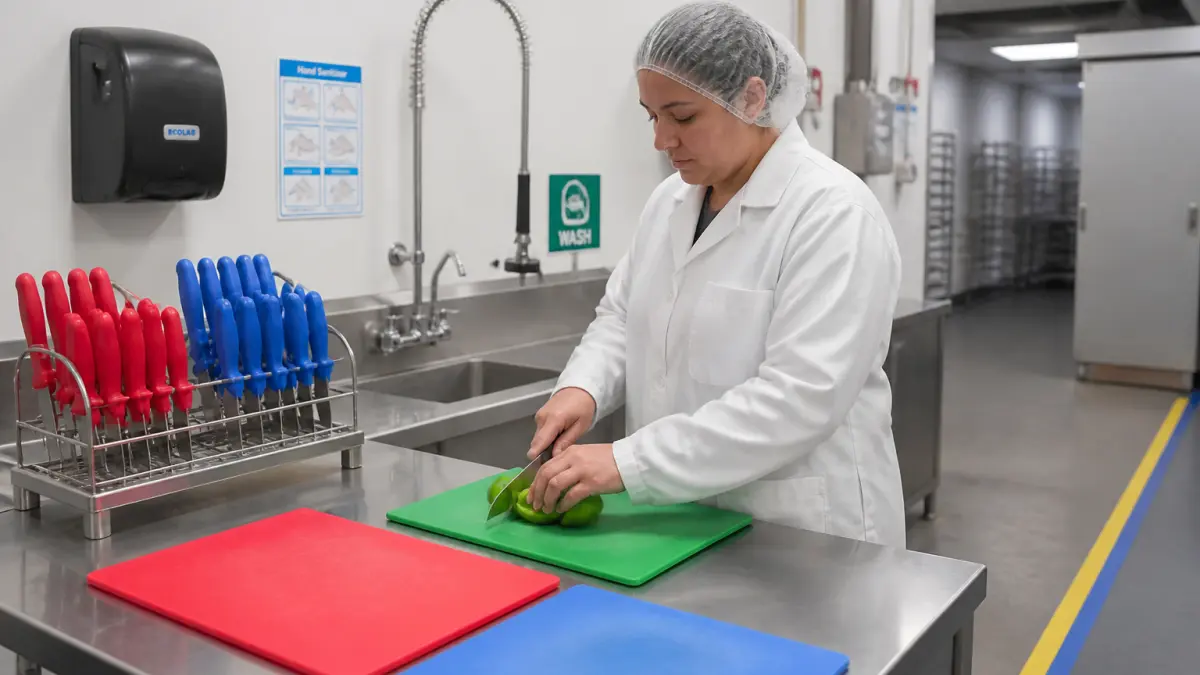
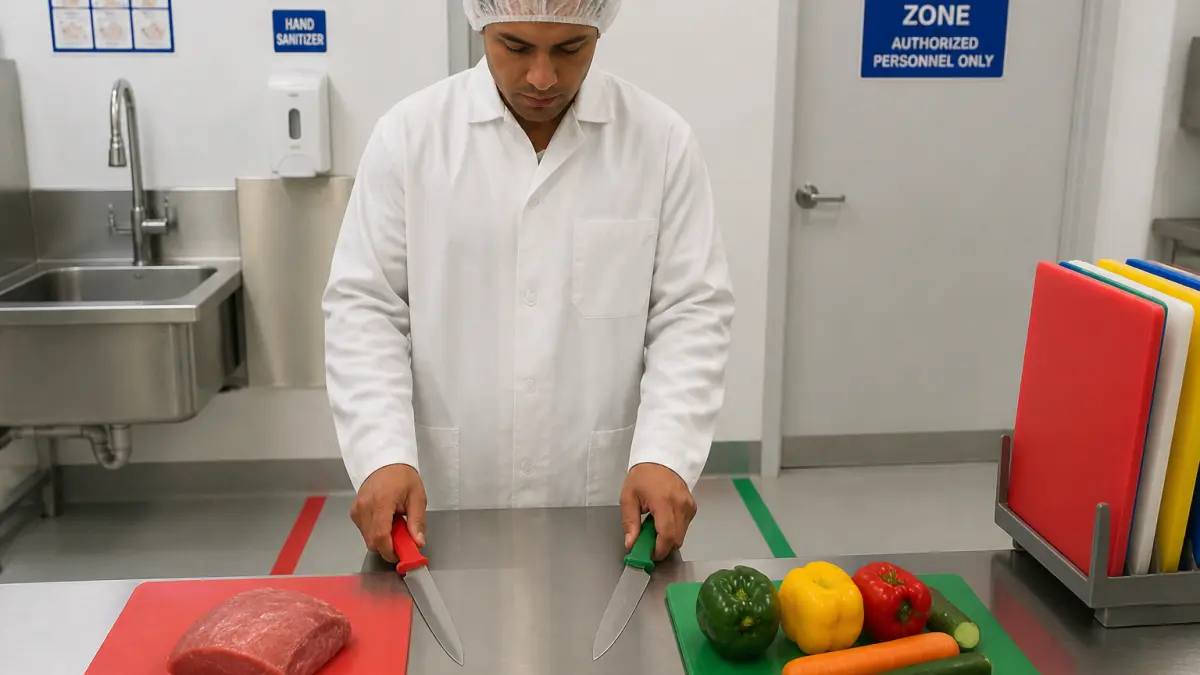
Un couteau, une planche à découper ou un tamis qui passe d'un aliment cru à un aliment cuit sans nettoyage intermédiaire transporte instantanément des bactéries pathogènes. C'est le scénario classique de la contamination croisée directe. Pour l'éviter, chaque atelier doit adopter un code couleur strict : une couleur pour les viandes crues, une autre pour les légumes, une troisième pour les produits cuits ou les allergènes. Les planches à découper en polyéthylène résistent mieux aux rayures que le bois, et les surfaces en inox se désinfectent plus facilement. Mais le code couleur ne sert à rien si les ustensiles sont rangés ensemble ou lavés dans la même eau sans désinfection intermédiaire. Il faut prévoir un stockage séparé et un protocole de lavage qui alterme entre les catégories.
Le piège des surfaces de travail invisibles
Les poignées de réfrigérateur, les robinets, les interrupteurs et les écrans tactiles sont des points de contact oubliés. Une main qui a touché un emballage souillé ou un ingrédient allergène peut contaminer ces surfaces, puis un autre opérateur les saisit et transmet le contaminant à un produit sensible. Dans un atelier où l'on manipule des noix, du gluten ou du lait, ce transfert suffit à déclencher une réaction chez un consommateur allergique. La solution passe par des lingettes désinfectantes à usage unique placées à chaque poste, et par un lavage des mains systématique après chaque changement de tâche.
Nettoyer et désinfecter dans le bon ordre
Un nettoyage mal fait aggrave la contamination plutôt qu'il ne la résout. Si vous commencez par laver le sol avant de nettoyer les plans de travail, les éclaboussures projettent des saletés sur les surfaces propres. L'ordre doit toujours aller du plus propre au plus sale : d'abord les zones de produits finis, puis les zones de cuisson, enfin les zones de réception et de déchets. De même, le matériel de nettoyage lui-même devient un vecteur si l'on utilise la même éponge pour essuyer un plan de travail ayant reçu des œufs crus puis un autre où l'on pose des salades prêtes à consommer. Les chiffons microfibres à usage unique ou les têtes de balai changées entre chaque zone limitent ce risque.
Le rinçage, étape souvent négligée
Les résidus de détergent ou de désinfectant laissés sur une surface peuvent contaminer chimiquement les aliments. Un rinçage à l'eau potable après chaque application de produit chimique est obligatoire. L'Agence canadienne d'inspection des aliments rappelle que les systèmes de nettoyage en place (NEP) doivent être conçus pour éviter les raccordements croisés entre les circuits de nettoyage et les circuits de production. Si votre atelier utilise un nettoyage automatisé, vérifiez qu'aucun résidu ne stagne dans les canalisations.
Maîtriser l'air comme vecteur de contamination
L'air ambiant transporte des particules, des micro-organismes et des composés organiques volatils (COV). Dans un atelier où l'on prépare des oignons puis des poireaux, les odeurs et les molécules volatiles peuvent imprégner les produits suivants. Mais le problème est plus grave avec les moisissures et les bactéries aéroportées. Une étude de cas citée par Photoclean montre qu'un atelier de transformation de légumes a dû traiter l'air après avoir constaté une contamination d'un lot par les résidus aériens du lot précédent. La solution repose sur des modules de décontamination de l'air utilisant des rayons UV-C associés à un média filtrant. Ces systèmes se placent dans les centrales de traitement de l'air existantes ou en caissons autonomes. Pour un atelier artisanal, une ventilation mécanique bien dimensionnée et des filtres changés régulièrement suffisent souvent, à condition que l'air extrait ne soit pas recyclé vers une zone propre.
Quand l'air devient un risque pour les allergènes
Les poudres fines, comme la farine de blé, la poudre de lait ou les épices moulues, restent en suspension plusieurs heures après une manipulation. Un opérateur qui ouvre un sac de farine dans une pièce non ventilée expose tous les produits stockés à proximité à une contamination croisée par le gluten. La solution consiste à manipuler les poudres sous une hotte aspirante ou dans un local dédié avec une pression négative. Si ce n'est pas possible, il faut prévoir un temps de latence avant de travailler d'autres produits dans la même pièce, et nettoyer toutes les surfaces horizontales après chaque opération poudreuse.
Former le personnel à repérer les risques invisibles
Les protocoles les mieux conçus échouent si les opérateurs ne comprennent pas pourquoi ils doivent les respecter. Une formation pratique, répétée chaque année, doit montrer concrètement comment une bactérie ou un allergène se déplace. Par exemple, un exercice avec un traceur fluorescent appliqué sur un plan de travail permet de visualiser les transferts sur les mains, les ustensiles et les poignées. Les employés doivent savoir que la contamination croisée peut venir d'eux-mêmes : une personne qui manipule des aliments alors qu'elle a les mains mal lavées après être allée aux toilettes, ou qui porte des gants sales d'un poste à un autre, est un vecteur direct. Les gants ne remplacent pas le lavage des mains, ils doivent être changés entre chaque tâche.
L'erreur fréquente des gants portés trop longtemps
Un opérateur enfile une paire de gants le matin et ne les change qu'à la pause. Pendant ce temps, il a touché des emballages, des poignées, des aliments crus, puis des aliments cuits. Les gants sont devenus un nid à bactéries. La règle est simple : changer de gants à chaque changement de tâche ou de zone, et se laver les mains avant d'en enfiler une nouvelle paire. Dans un atelier où l'on travaille plusieurs allergènes, le port de gants de couleurs différentes selon les zones peut aider à visualiser le risque.
Un point de vigilance sur les coûts et les délais
Mettre en place ces mesures demande un investissement. Les modules de traitement d'air coûtent plusieurs milliers d'euros, et l'installation d'un sas ou d'une cloison peut nécessiter l'arrêt de la production pendant quelques jours. Mais le coût d'un rappel de produit ou d'une intoxication alimentaire est bien plus élevé, sans parler des dommages à la réputation. Pour un petit atelier, commencer par le code couleur des ustensiles et la formation du personnel est la mesure la plus rapide et la moins chère. Pour un site industriel, l'audit de l'air et l'installation d'un système de décontamination aérienne deviennent prioritaires, surtout si l'on transforme des produits allergènes ou très humides.
La contamination croisée n'est pas une fatalité. Elle se prévient par une combinaison de séparation physique, de nettoyage méthodique, de contrôle de l'air et de formation. Chaque atelier doit analyser ses propres risques : un fabricant de plats cuisinés n'a pas les mêmes points critiques qu'un atelier de pâtisserie ou qu'une conserverie. Une fois les sources identifiées, les solutions existent, de la simple planche à découper de couleur au caisson UV-C. L'essentiel est de ne pas attendre un incident pour agir.